

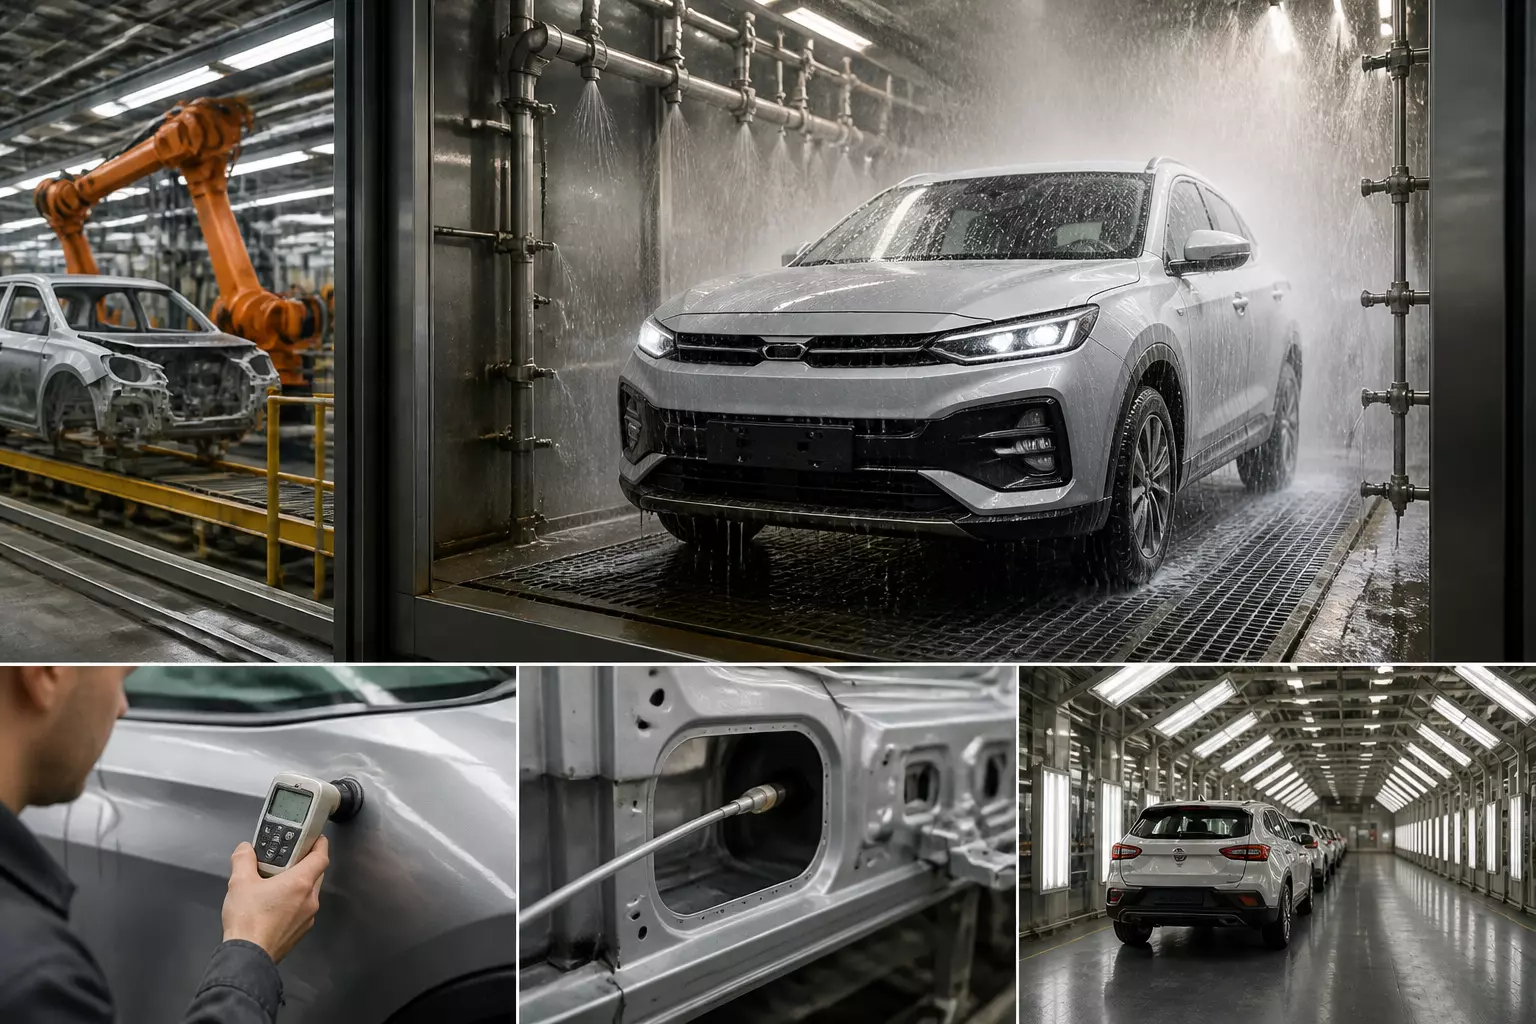
На заводе «Москвич» кузов автомобиля проходит многоступенчатую защиту, а готовые машины испытывают в соляной камере — это позволяет оценить их устойчивость к коррозии, эквивалентной примерно семи годам эксплуатации. В процессе производства особое внимание уделяется составам для скрытых полостей и контролю толщины лакокрасочного покрытия, что критически важно для российских климатических и дорожных условий.
Испытания на коррозионную устойчивость
Кузовы автомобилей подвергаются воздействию агрессивной солевой атмосферы в специальной камере. Здесь концентрированные реагенты ускоряют проверку стойкости металла и лакокрасочного покрытия. Завод утверждает, что такие испытания соответствуют условиям примерно семи лет реальной эксплуатации. Для проведения этих тестов привлекаются профильные организации, такие как испытательный центр НАМИ, однако около 85% всех проверок проводятся силами самого завода.
Для более точной оценки защитных свойств лакокрасочного слоя используется камера солевого тумана, что позволяет быстро смоделировать коррозионные процессы и выявить слабые места в защите кузова.
Технология обработки кузова
После сварки кузов отправляется в цех окраски, где металл тщательно очищается и последовательно погружается в технологические растворы. На поверхность наносится катафорезный грунт, который покрывает не только наружные панели, но и труднодоступные внутренние участки.
Швы и стыки кузовных деталей герметизируются специальной мастикой: на одну машину уходит более 150 метров этого материала, что увеличивает массу кузова более чем на 15 кг и препятствует проникновению влаги, снижая риск коррозии.
Затем кузов окрашивается, при этом используется два слоя грунта, базовая эмаль и лак, общая толщина которых составляет не менее 100 микрон. Для защиты скрытых полостей под высоким давлением вводится состав на основе жидкого воска, после чего кузов проходит термообработку в сушильной камере. Эти этапы усиливают действие катафорезного грунта и герметизации, особенно в труднодоступных местах.
Контроль качества на производственной линии
Основная часть операций в цехе окраски автоматизирована и выполняется роботами; ручной труд применяется в труднодоступных зонах, где требуется детальная работа. Автоматические системы контролируют параметры среды — температуру, влажность и движение воздуха — а также управляют давлением и подачей лакокрасочных материалов.
Толщину покрытия измеряют прямо на линии, после чего проводятся выборочные углублённые проверки. Перед передачей кузова в следующий цех его осматривают по контрольным зонам при освещении свыше 1500 люкс. Каждый день несколько кузовов проходят расширенный контроль: специалисты проверяют точность нанесения мастики, измеряют толщину лакокрасочного слоя, оценивают внешний вид и согласованность оттенков разных кузовных элементов в специальной кабинe с регулируемым освещением.
Что это значит для покупателей
Проведение солевых и лабораторных испытаний, применение катафорезного грунта, герметики, ваксования скрытых полостей и многослойной окраски направлены на повышение коррозионной стойкости кузова и защиту от воздействия дорожных реагентов и резких перепадов температур, распространённых в России. По данным завода, такие меры эквивалентны примерно семи годам эксплуатации в ускоренных условиях.
Тем не менее, срок службы автомобиля зависит также от состояния других агрегатов и узлов. Ранее в материалах рассматривались китайские аналоги двигателей, доступные на маркетплейсах, и обсуждались их надежность и производительность.
Кроме того, в 2027 году запланировано обновление популярной модели марки — «Москвич 3» — с повышением уровня локализации производства.